O Dilema do Cientista de Materiais
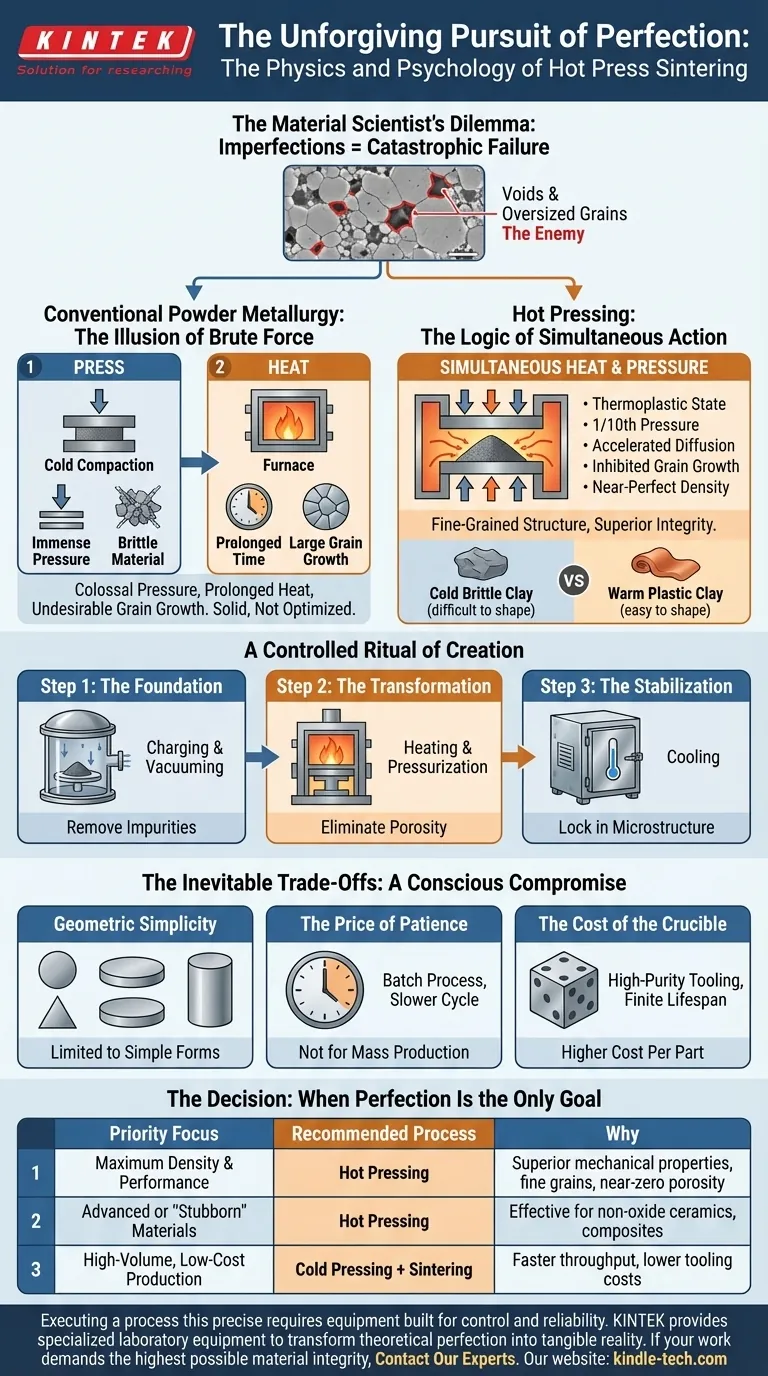
Imagine criar um componente para a turbina de um motor a jato ou uma peça de armadura balística. Seu inimigo não é apenas o estresse ou o calor; é o mundo invisível das imperfeições. Um único vácuo microscópico ou um grão cristalino superdimensionado pode se tornar o epicentro de uma falha catastrófica.
Este é o dilema central do cientista de materiais: a busca pela perfeição teórica contra as restrições práticas da fabricação. A maioria dos processos envolve compromisso. A prensagem a quente, no entanto, é menos um compromisso e mais uma declaração de prioridades. É uma escolha deliberada de trocar conveniência por integridade material incomparável.
A Ilusão da Força Bruta
A metalurgia do pó convencional geralmente segue uma lógica de duas etapas: prensar, depois aquecer. Primeiro, uma pressão imensa compacta um pó à temperatura ambiente. Em seguida, um forno o assa por horas, esperando que as partículas se fundam.
Essa abordagem é intuitiva, mas é um ataque de força bruta. Requer pressão colossal para superar a rigidez a frio do material e calor prolongado e intenso para coaxar os átomos a se ligarem. Isso geralmente resulta em crescimento de grãos indesejável, o que pode comprometer a resistência do componente final. Você obtém um sólido, mas não uma estrutura fundamentalmente otimizada.
A Lógica da Ação Simultânea
A prensagem a quente reescreve as regras. Ao aplicar alta temperatura e pressão simultaneamente, ela cria um ambiente onde o material se torna cooperativo.
Pense nisso como a diferença entre moldar argila fria e quebradiça e argila quente e plástica. O calor na prensagem a quente traz o pó a um estado termoplástico, tornando-o macio e maleável. Como resultado, geralmente requer apenas um décimo da pressão necessária para a prensagem a frio.
Essa sinergia não apenas facilita o processo; ela o ativa fundamentalmente.
- Difusão Acelerada: A combinação de calor e pressão acelera dramaticamente a transferência de massa, permitindo que os átomos se liguem através das fronteiras das partículas com incrível eficiência.
- Crescimento de Grãos Inibido: O processo é tão rápido e ocorre em temperaturas mais baixas, prevenindo a formação de grãos grandes e enfraquecedores.
- Densidade Quase Perfeita: A pressão espreme fisicamente os vazios, enquanto o calor solda as partículas, resultando em uma estrutura de grãos finos com densidade quase teórica.
Um Ritual Controlado de Criação
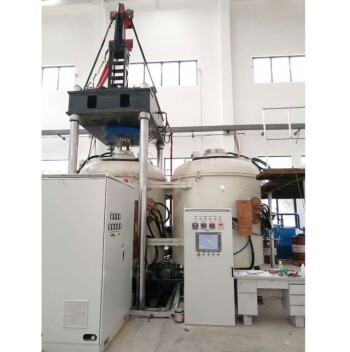
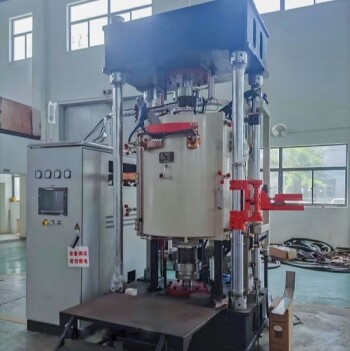
O processo de prensagem a quente é metódico, preciso e frequentemente realizado a vácuo. Cada etapa é uma ação deliberada para controlar o estado final do material.
Etapa 1: A Fundação (Carregamento e Vácuo)
Primeiro, o pó bruto é carregado em uma matriz robusta. Toda a câmara é então evacuada. Criar um vácuo é crucial — ele remove gases presos e impurezas atmosféricas que poderiam causar defeitos ou reações químicas indesejadas em altas temperaturas. Trata-se de criar uma tela pura e controlada.
Etapa 2: A Transformação (Aquecimento e Pressurização)
O forno aquece o pó até um pouco abaixo de seu ponto de fusão. Uma vez atingida a temperatura, aplica-se pressão uniaxial. Essa força direcionada é o cerne do processo, espremendo as partículas agora maleáveis e eliminando a porosidade com notável eficácia.
Etapa 3: A Estabilização (Resfriamento)
Finalmente, o componente recém-formado é resfriado de maneira controlada para evitar choque térmico e fixar sua microestrutura superior, livre de tensões internas.
Os Trade-offs Inevitáveis: Um Compromisso Consciente
Essa busca pela perfeição vem com restrições intransigíveis. Escolher a prensagem a quente é um reconhecimento desses trade-offs.
Simplicidade Geométrica
A pressão uniaxial que cria uma densidade tão incrível também limita a saída a formas relativamente simples como discos, blocos e cilindros. Você está escolhendo substância em vez de forma complexa.
O Preço da Paciência
A prensagem a quente é um processo em batelada. O ciclo de carregamento, aquecimento, prensagem e resfriamento é inerentemente mais lento do que os métodos contínuos. Não é projetado para produção em massa, mas para aplicações onde a qualidade de cada peça individual é primordial.
O Custo do Cadinho
As matrizes e os êmbolos devem suportar condições extremas. Feitas de materiais como grafite de alta pureza ou cerâmicas avançadas, essas ferramentas são caras de produzir e têm uma vida útil finita, aumentando o custo por peça.
A Decisão: Quando a Perfeição é o Único Objetivo
Então, quando você escolhe esse caminho exigente? O quadro de decisão é claro e se resume ao seu objetivo principal.
| Foco da Prioridade | Processo Recomendado | Porquê |
|---|---|---|
| Densidade e Desempenho Máximos | Prensagem a Quente | Alcança propriedades mecânicas superiores, estrutura de grãos finos e porosidade quase zero. |
| Materiais Avançados ou "Teimosos" | Prensagem a Quente | Excepcionalmente eficaz para cerâmicas não óxidas, compósitos e materiais resistentes à sinterização convencional. |
| Produção de Alto Volume e Baixo Custo | Prensagem a Frio + Sinterização em Forno | Maior taxa de produção e menores custos de ferramentas o tornam mais econômico para aplicações menos exigentes. |
Executar um processo tão preciso requer equipamentos construídos com a mesma filosofia de controle e confiabilidade. Para laboratórios e equipes de pesquisa dedicados a expandir os limites da ciência de materiais, um sistema de prensagem a quente confiável não é um luxo — é fundamental. A KINTEK fornece os equipamentos de laboratório especializados projetados para esses cenários exatos, permitindo que os cientistas transformem a perfeição teórica do material em realidade tangível.
Se o seu trabalho exige a mais alta integridade de material possível, Entre em Contato com Nossos Especialistas
Guia Visual
Produtos relacionados
- Forno de Prensagem a Quente por Indução a Vácuo 600T para Tratamento Térmico e Sinterização
- Forno de Tratamento Térmico a Vácuo e Sinterização por Pressão para Aplicações de Alta Temperatura
- Forno de Tratamento Térmico a Vácuo e Sinterização com Pressão de Ar de 9MPa
- Forno de Prensagem a Quente a Vácuo Máquina de Prensagem a Vácuo Forno Tubular
- Máquina de Forno de Prensagem a Quente a Vácuo Prensagem a Vácuo Aquecida
Artigos relacionados
- Guia completo para a aplicação do forno de prensagem a quente com vácuo
- O Paradoxo da Pureza: Escolhendo o Coração do seu Forno de Prensagem a Quente a Vácuo
- Forno de vácuo para prensagem a quente: um guia completo
- Forjando a Perfeição no Vazio: A Física dos Materiais Ultra-Densos
- Estrutura e classificação do forno de sinterização por prensagem a quente sob vácuo