A Falha em Forçar
Quando pensamos em "pressionar" algo, nossa intuição sugere um ato simples e linear: aplicar força de uma direção. Empurramos um pistão para baixo; apertamos algo em uma morsa.
Isso funciona, mas esconde uma falha fundamental.
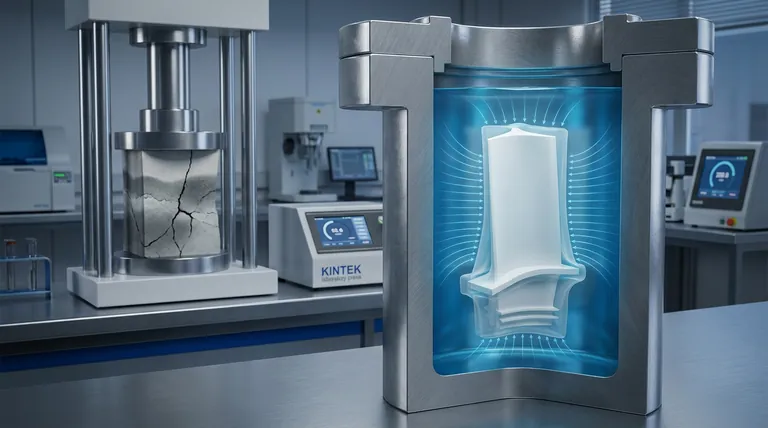
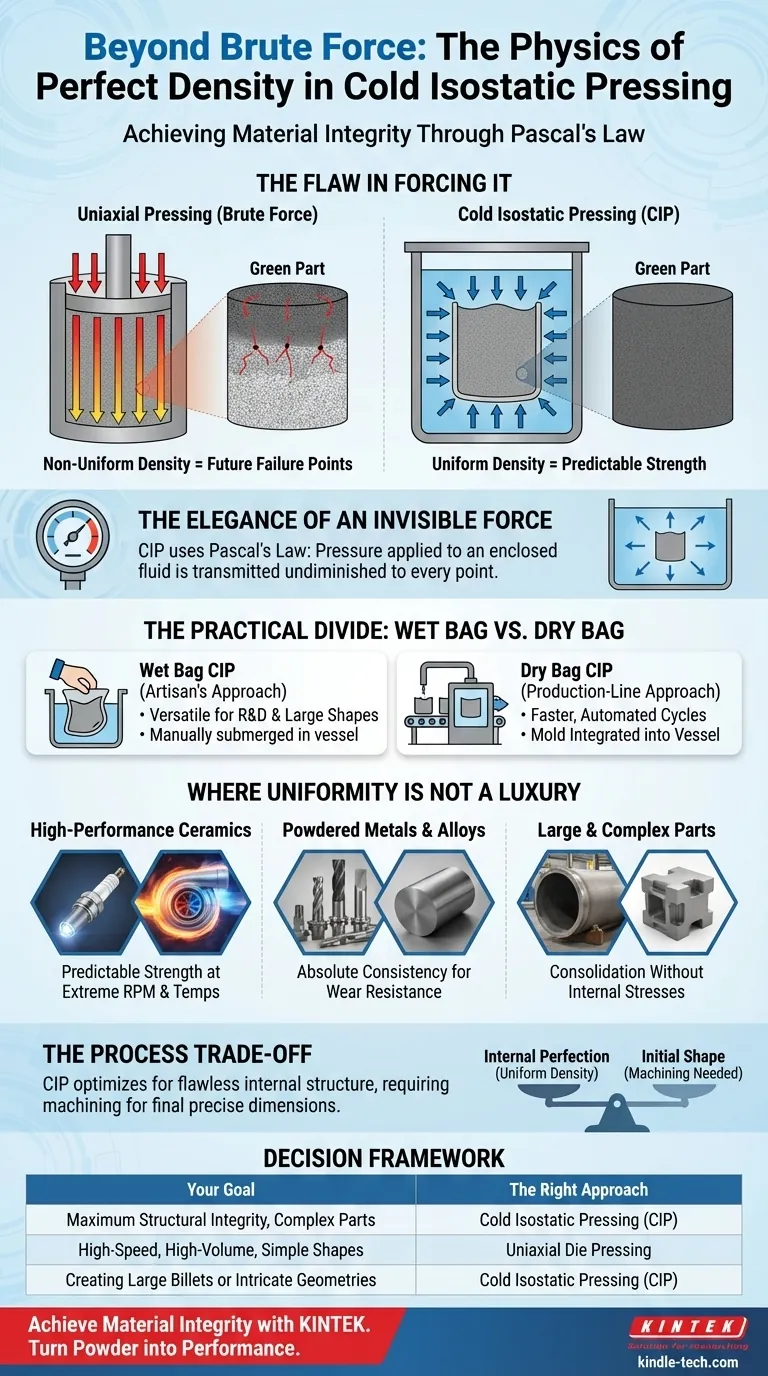
Imagine tentar compactar um punhado de pó fino em um bloco sólido e denso usando apenas um pistão. As partículas diretamente sob o pistão são esmagadas juntas, mas as partículas perto das paredes do recipiente sofrem atrito. A pressão não viaja uniformemente. O resultado é um bloco denso no topo, mas progressivamente mais fraco e menos consolidado em direção à base.
Este é o risco oculto da densidade não uniforme – um mapa embutido de futuros pontos de falha. Para componentes de alto desempenho, isso é inaceitável.
A Elegância de uma Força Invisível
A Prensagem Isostática a Frio (CIP) oferece uma solução profundamente diferente, quase filosófica. Ela não depende de força bruta de uma direção. Ela envolve o material com pressão uniforme de todas as direções ao mesmo tempo.
O processo é uma bela aplicação de um princípio fundamental da física: a Lei de Pascal. Ela afirma que a pressão aplicada a um fluido fechado é transmitida sem diminuição a todos os pontos dentro do fluido.
No CIP, um molde flexível preenchido com pó é submerso em um líquido. Quando o líquido é pressurizado, essa pressão – seja de 30.000 ou 60.000 psi – é exercida igualmente em cada ponto da superfície do molde. Não há paredes de matriz para criar atrito, nem "sombras" onde a pressão é mais fraca.
O resultado é uma peça "verde" com densidade excepcionalmente uniforme.
Pense no isolador cerâmico branco de uma vela de ignição, uma aplicação clássica de CIP. Ele deve suportar milhares de volts e flutuações extremas de temperatura. Uma pequena variação de densidade poderia se tornar uma microfissura, e essa fissura poderia levar a uma falha elétrica. O CIP garante que a cerâmica seja uniformemente forte, do seu núcleo à sua superfície.
A Divisão Prática: Bolsa Úmida vs. Bolsa Seca
Embora o princípio seja universal, sua aplicação é dividida em duas abordagens principais, criando um clássico compromisso entre versatilidade e velocidade.
-
CIP de Bolsa Úmida: O molde preenchido com pó é selado e manualmente submerso no vaso de pressão. Este método é incrivelmente versátil, ideal para P&D, prototipagem e produção de uma ampla variedade de formas grandes ou complexas. É a abordagem do artesão.
-
CIP de Bolsa Seca: O molde flexível é integrado ao próprio vaso de pressão. O pó é carregado, pressurizado e ejetado em um ciclo muito mais rápido e automatizado. Esta é a abordagem da linha de produção, construída para velocidade e maiores volumes.
Onde a Uniformidade Não é um Luxo
A escolha de usar CIP é impulsionada por aplicações onde a integridade do material é inegociável. É para componentes onde uma falha oculta não é uma imperfeição cosmética, mas uma falha catastrófica à espera de acontecer.
Cerâmicas de Alto Desempenho
Para um rotor de turbocompressor de nitreto de silício girando a mais de 100.000 RPM, um único ponto de baixa densidade é a origem de uma fratura. O CIP é usado para formar esses componentes porque a densidade uniforme equivale à força previsível sob estresse imenso.
Pós Metálicos e Ligas
Criar tarugos sólidos a partir de pós de tungstênio ou carboneto para ferramentas de corte requer consistência absoluta. A não uniformidade significa que a ferramenta se desgastará irregularmente e falhará prematuramente. O CIP produz tarugos que podem ser usinados em ferramentas confiáveis e duradouras.
Peças Grandes e Complexas
Para tubos grandes, blocos ou ferramentas industriais, a prensagem uniaxial é frequentemente impossível. O CIP é a única maneira prática de consolidar volumes massivos de pó em uma única forma densa sem introduzir as tensões internas que a rasgariam durante a sinterização final.
A Psicologia de um Compromisso de Processo
A escolha de um processo de fabricação é mais do que apenas suas especificações técnicas; trata-se do que você está otimizando e quais riscos está disposto a aceitar.
O CIP otimiza a perfeição interna à custa da forma inicial.
A principal vantagem do CIP é a eliminação virtual de gradientes de densidade. Você está escolhendo antecipar o esforço para garantir a integridade do material. Isso evita a descoberta custosa e perigosa de falhas que surgem mais tarde – durante a sinterização, usinagem ou, pior, durante a operação.
O compromisso é a precisão dimensional. Uma peça verde do CIP não tem as dimensões nítidas e exatas de uma feita em uma matriz de ferramenta rígida. É um "branco" precisamente consolidado. A forma final deve ser obtida por usinagem, geralmente após a sinterização. Esta é uma decisão consciente: priorizar uma estrutura interna impecável sobre uma forma externa inicial perfeita.
Um Framework de Decisão
| Quando Seu Objetivo É... | A Abordagem Certa É... |
|---|---|
| Máxima integridade estrutural em peças complexas | Prensagem Isostática a Frio (CIP) é a escolha clara devido à sua densidade uniforme. |
| Produção rápida e em alto volume de formas simples | Prensagem em matriz uniaxial é frequentemente mais econômica e rápida. |
| Criação de tarugos grandes ou geometrias intrincadas | Prensagem Isostática a Frio (CIP) fornece um caminho prático onde outros métodos falham. |
Em última análise, o CIP não é apenas mais uma maneira de moldar pó. É uma técnica fundamental para construir materiais de alto desempenho a partir da partícula, garantindo que o componente final seja tão forte por dentro quanto aparenta por fora.
Alcançar este nível de integridade do material começa com equipamentos que proporcionam controle e repetibilidade absolutos. Na KINTEK, fornecemos os equipamentos de laboratório especializados e consumíveis que transformam pó em desempenho. Desde P&D em cerâmicas avançadas até a produção piloto de componentes metálicos, nossas soluções são projetadas para suportar as exigências rigorosas de processos como a Prensagem Isostática a Frio.
Se você está enfrentando desafios onde a uniformidade do material é a chave para o sucesso, Entre em Contato com Nossos Especialistas.
Guia Visual
Produtos relacionados
- Prensa Isostática a Frio Elétrica de Laboratório CIP para Prensagem Isostática a Frio
- Máquina CIP de Prensagem Isostática a Frio para Laboratório para Prensagem Isostática a Frio
- Máquina Automática de Prensa Isostática a Frio de Laboratório Prensagem Isostática a Frio
- Máquina Manual de Prensagem Isostática a Frio CIP Prensadora de Pelotas
- Prensa Isostática a Quente para Pesquisa em Baterias de Estado Sólido
Artigos relacionados
- Seleção de equipamento de prensagem isostática para moldagem de alta densidade
- Compreender a prensagem isostática: Técnicas a frio e a quente
- Etapas da operação de prensagem isostática dividida
- Prensagem isostática a frio: um divisor de águas na ciência dos materiais
- Princípio e processo de prensagem isostática a frio